您好,歡迎來(lái)到鞏義市柚子直播平台管道設備有限公司!
 電話:15838165939電話:15838165939
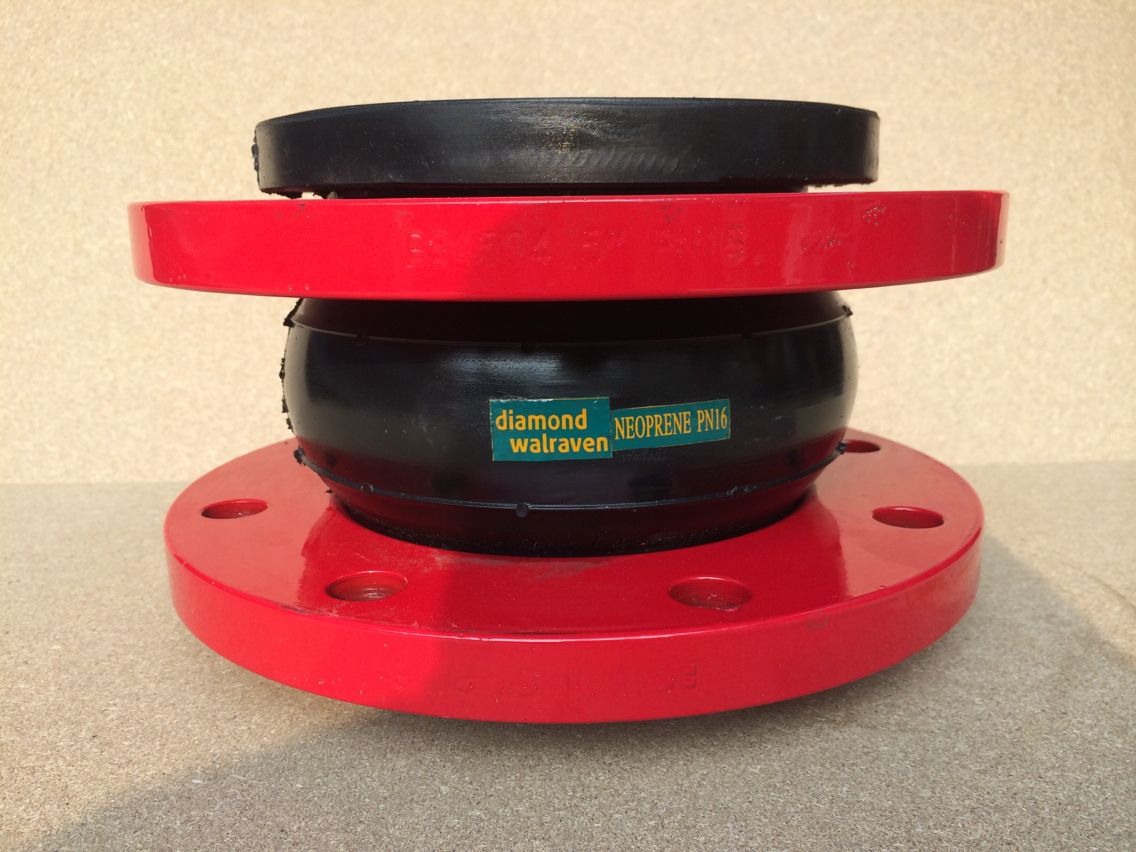
橡膠接頭的收縮處理
造(zào)成(chéng)橡膠軟接頭收縮問(wèn)題主(zhǔ)要表現在(zài)以下幾點:
1.注塑模具;多澆口模具(jù)要調整各澆口的充模(mó)速度,好對稱開設澆口。模具的關鍵部位應有效地設置冷卻水道,保證模具的冷卻對消除或減少收縮起著很好的效果。整個(gè)模(mó)具應不帶毛刺且具有合模密封(fēng)性,能承受高壓、高速、低黏度熔料的充模。
2.注塑設備;供料不足,注塑機螺杆(gǎn)或(huò)柱塞磨損嚴(yán)重,注射及保壓時熔料發生漏流,降低了充模壓力和料量,造成熔料不足。噴嘴孔(kǒng)太大或(huò)太小。太小(xiǎo)則(zé)容易堵塞進料通道,太大則(zé)將使射力小(xiǎo),充模發生困(kùn)難。
3.後是生產的工藝和原料的問(wèn)題(tí),原料(liào)太軟易發生凹陷,有效的方法是在橡膠軟接頭注塑(sù)過程中加入成核劑以加(jiā)快結晶(jīng)。
掃(sǎo)一掃關注(zhù)我們